客服热线:
 二维码


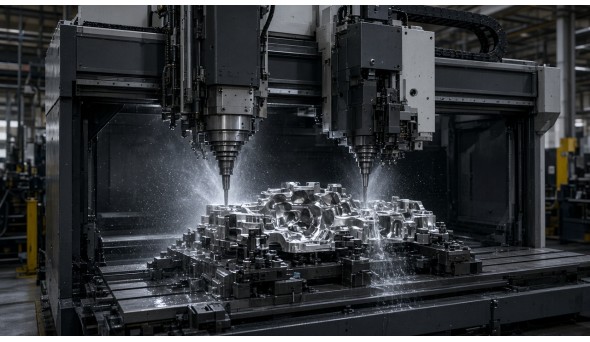
2026年11月11日,装备制造行业的硬核力量太重集团,正式对外宣告在高端数控加工领域取得里程碑式技术突破——围绕工程齿轮箱核心零件壳体的高精度机加工需求组建专项攻关团队,通过持续攻坚成功掌握机床多轴联动双通道数控加工关键技术,彻底打破了传统多工位机床长期以来“单件单工序”的固有加工模式限制,有效拓展了多工位机床的多件联合加工能力,在保障加工精度与产品品质的前提下,整体加工效率实现50%以上的跨越式提升,为高端重型装备的核心零部件制造环节插上了数字化升级的翅膀。
实现多工位机床两个通道协同开展数字化加工作业,一直以来都是机加工编程应用领域公认的行业难点。多工位机床虽天然配备多个独立加工工位,但长期以来的传统加工思路始终局限于固化的“单通道思维”——即单个加工通道独立作业,一把刀具从零件的第一道工序持续加工至最终工序完成,各个工位之间彼此独立、互不联动,设备潜能远未被充分释放。要实现“双通道协同加工”的全新作业模式,必须针对性开发专属适配程序,将一套完整的刀具加工路径科学拆分为两组适配不同通道的独立刀路,适配双通道同步作业的逻辑需求。太重集团技术中心与齿传公司围绕工程齿轮箱壳体机加工的全流程实际需求,依托专业数控加工模拟仿真平台开展全流程“数字练兵”,在虚拟环境中反复验证刀路拆分逻辑、校验运行参数,最终成功开发出适配多轴设备的专用数控加工后处理程序,为多工位机床实现双通道同步稳定运行筑牢了核心技术基础。
这套如同“双车道”并行运行的加工体系要顺畅落地运行,还必须保障两个通道的加工作业“互不干扰、精准协同”。实际加工过程中,两套独立的加工作业动作就配合默契的双人舞蹈,哪个通道优先作业、哪个通道同步等待、不同工位的动作时序如何排布,都需要精准的统筹调度,哪怕微小的时序偏差都可能出现刀具碰撞、工位“打架”的生产事故。针对这一难题,技术团队结合多类零件的加工特性,编制出一整套适配多工件场景的双通道加工工艺规范,为两条通道、多个工位的复杂加工作业赋予统一的“调度指挥规则”,从工艺层面确保各通道、各工位步调一致、并行不悖,既充分释放双通道协同的效率优势,又牢牢守住加工安全与精度底线。
从传统的单通道单件独立加工,升级为双通道同步齐头并进的高效作业模式,太重集团工程齿轮箱壳体的整体加工效率得到了跨越式提升,同时打磨形成了一套可复制、可推广的成熟数控加工升级方案,为同类型多工位机床的数字化效能升级提供了可借鉴的实践样本。后续,太重集团将持续推广这套经过实践验证的成功经验,加快推动该技术在更多高精尖产品的加工环节落地应用,让这项来之不易的创新技术,真正转化为生产端实实在在的增效成果,为高端装备制造的高质量发展注入持续动能。